512-Byte Header + Jump/Trim Codes
Krok 0,10 mm · 3-Byte Triplet Tajima .DST (Průmyslový standard)
Univerzální binární formát pro vícehlavé vyšívací automaty Tajima, Barudan, Ricoma, ZSK a HappyJapan.
0 SECTION / 2 ENTITIES
0 POLYLINE (8 CENTERLINE_MAT)
10 30.545  20 154.615
0 SEQEND / 0 EOF
Na rozdíl od grafických křivek neobsahují strojní vyšívací formáty matematické rovnice oblouků, nýbrž diskrétní impulzy posuvu vyšívacího rámečku v desetinách milimetru.
Průmyslový standard Tajima (.DST) ukládá hlavičku o velikosti 512 bajtů následovanou tříbajtovými pakety, které řídí pohyb pantografu v krocích po 0,1 mm, skokové přejezdy (Jump) a povely pro odstřih nitě (Trim). Náš lokální výpočetní modul rozkládá každou uzavřenou vektorovou plochu do souvislých řad stehů bez zbytečných přejezdů.
Pro domácí a poloprofesionální vyšívací stroje Brother (.PES), Babylock, Janome (.JEF) a Bernina (.EXP) engine kontroluje rozměr vzoru vůči zvolenému vyšívacímu rámečku (100×100 mm, 130×180 mm nebo 200×300 mm). Algoritmus automaticky optimalizuje pořadí barevných vrstev podle palety nití Madeira Classic a Isacord.
Univerzální binární formát pro vícehlavé vyšívací automaty Tajima, Barudan, Ricoma, ZSK a HappyJapan.
Obsahuje mapování barevných odstínů nití a automatické vystředění vzoru pro stroje Brother Innov-is a PR.
Zajišťuje okamžité načtení přes USB flash disk v vyšívacích strojích Janome Memory Craft bez ořezu hran.
Zpevňuje pružný textil a zabraňuje propadávání vrchních stehů do struktury froté či pleteniny.
Přetažením posuvníku porovnejte degradovaný rastrový řez se zubovitým schodovitým okrajem a dvojitým opálením oproti vodotěsné křivce LWPOLYLINE s kompenzací spáry laseru (Clipper2 ±d_kerf / 2).
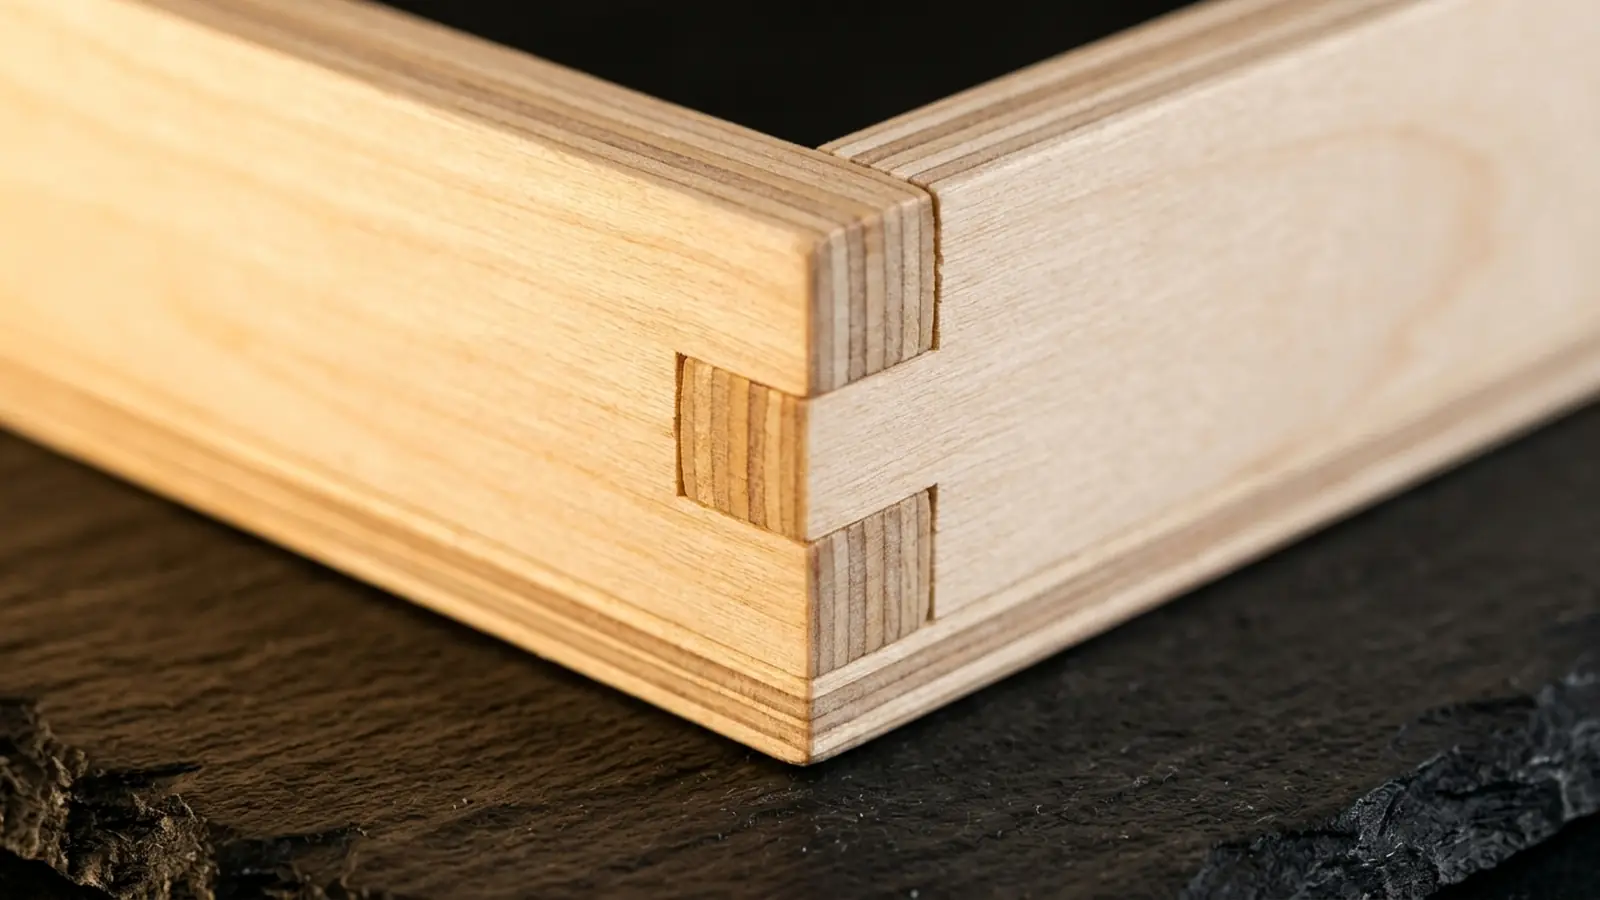 AI Visual · Po vektorizaci
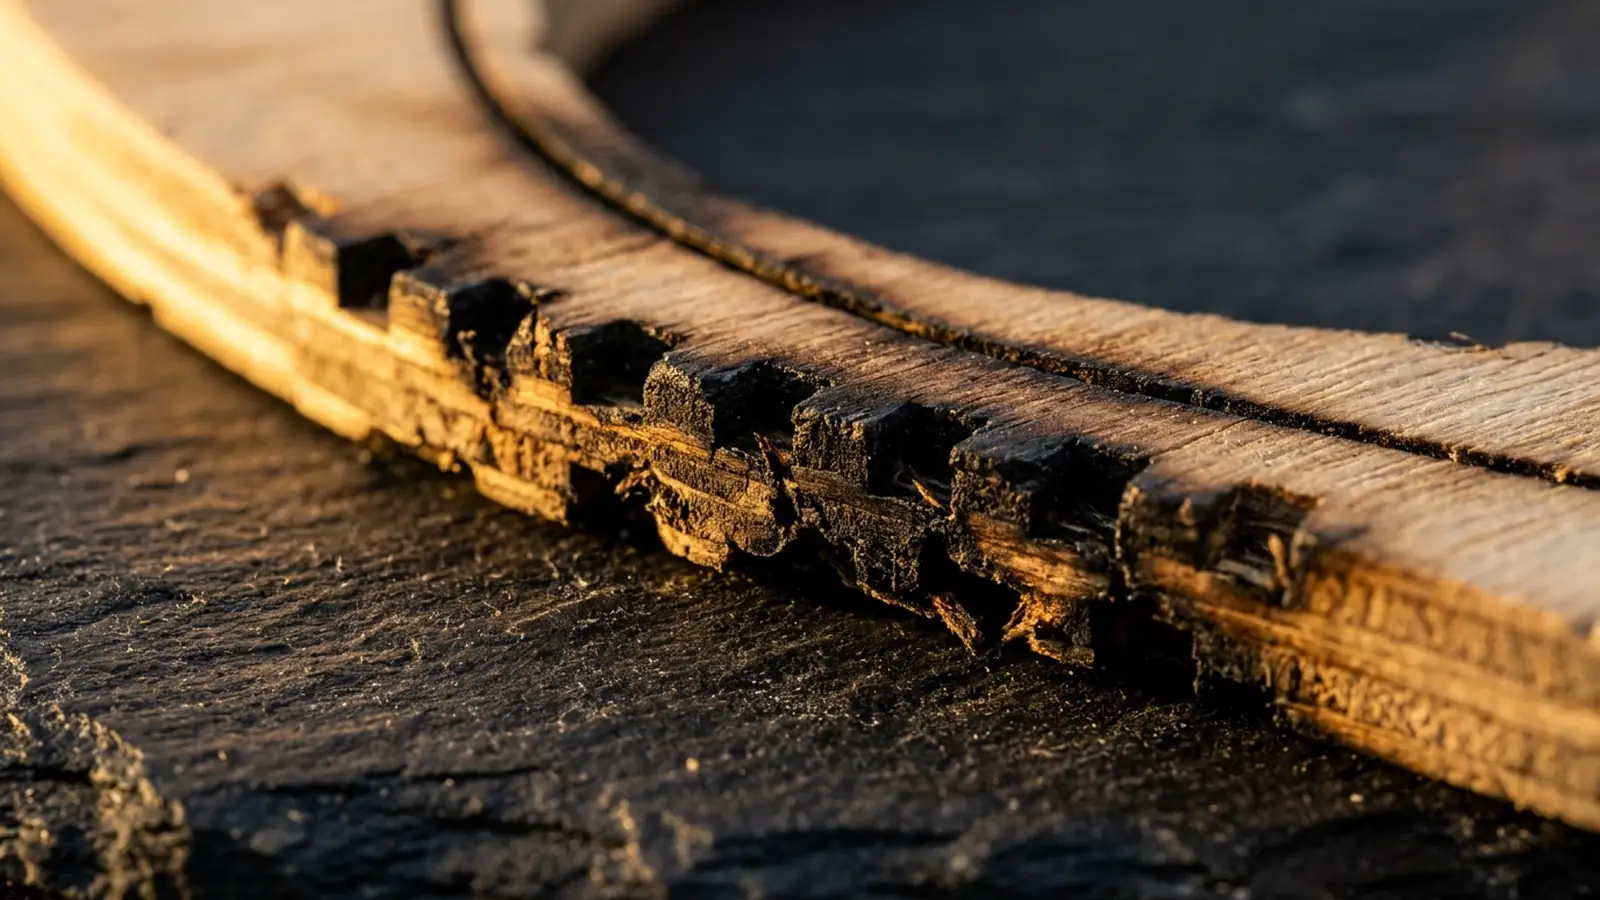 AI Visual · Před vektorizací
Každý vpich jehly vytváří v tkanině tahové napětí, které bez geometrické korekce zúží vyšívaný sloupec o 0,20 až 0,45 mm.
Při vyšívání loga na piqué polokošile, mikiny nebo kšiltovky dochází vlivem tahu horní a spodní nitě ke smrštění vzoru ve směru stehu a vytlačení látky na nezašitých koncích. Nastavením parametru Kompenzace stažení (Pull Compensation) na 0,25 mm v našem pracovním okně rozšíříte obrysové kontury přesně o hodnotu pnutí nitě.
Pro plochy širší než 7 mm volí algoritmus střídavou výplň Tatami s délkou stehu 3,5 až 4,0 mm a roztečí řádků 0,40 mm, zatímco pro nápisy a lemy šířky 1,5 až 7,0 mm generuje lesklý saténový sloupec (Satin) s automatickým krácením vnitřních stehů v ostrých zatáčkách.
Optimalizuje kryvost výšivky na pracovním kepru a softshellu bez proděravění látky příliš hustým vpichem.
Vytváří plastický 3D vzhled písma a obrysových linek u nášivek a firemních znaků.
Eliminuje nežádoucí mezery mezi barevnou výplní a černým konturovacím obrysem.
Okamžitý výpočet doby vyšívání a spotřeby vyšívací nitě v metrech pro přesné nacenění zakázky.
Posuvníkem rozložení vrstev (0–100 %) prozkoumejte 4 navazující výpočetní roviny našeho WebAssembly jádra: adaptivní prahování Otsu, topologické ztenčování Zhang-Suen na středovou osu, redukci uzlů Ramer-Douglas-Peucker do uzavřené entity LWPOLYLINE a odsazení dráhy nástroje o poloměr paprsku (±d_kerf / 2).
Vnější obrysy jsou odsazeny o +d_kerf/2 a vnitřní montážní otvory zmenšeny o -d_kerf/2. Generuje čisté příkazy G01 a kruhové oblouky G02/G03 s dynamickým řízením výkonu M4 S0–S1000.
Eliminuje 68 % až 84 % redundantních kolineárních bodů, automaticky uzavírá mikro-mezery (<0,15 mm) a ukládá křivky s příznakem Flag 1 (Closed) bez problematických entit SPLINE.
Iterativní morfologické ztenčování převádí tlustou rastrovou čáru výkresu na jednoliniovou kostru o šířce 1 stopy, čímž 100% zabraňuje dvojitému přejezdu laseru nebo CNC frézy.
Lokální prahování s bilaterální filtrací odstraňuje kompresní šum JPG 8×8 bloků, stíny papíru a izolované skvrny pod nastavenou plochou turdsize před samotným trasováním.
Celkový počet stehů je nepřímo úměrný rozteči řádků (typicky 0,40 mm) a délce jednoho kroku, navýšený o podkladové zpevnění.
| Formát Souboru | Cílové Stroje | Doporučená Hustota | Pull Kompenzace | Podklad (Underlay) | Max. Rámeček |
|---|---|---|---|---|---|
| Tajima .DST | Tajima, Ricoma, Barudan, ZSK | 0,40 mm (Tatami) | +0,25 mm | Dvojitá mřížka + okraj | 360 × 500 mm |
| Brother .PES | Brother Innov-is, PR-680W, PR1055X | 0,40 mm (Tatami) | +0,25 mm | Obrysový běh + Zig-Zag | 200 × 300 mm |
| Janome .JEF | Janome Memory Craft 500E / 550E | 0,42 mm (Tatami) | +0,20 mm | Jednoduché podšití | 200 × 280 mm |
| Piqué polokošile (Gramáž 200 g) | Všechny formáty (.DST / .PES) | 0,38 mm (Vyšší krytí) | +0,35 mm | Plošný Tatami podklad | 100 × 100 mm (Prsa) |
| Kšiltovky a čepice (3D Puff) | Průmyslové .DST s čepicovým rámem | 0,30 mm (Hustý Satin) | +0,45 mm | Středová osa od středu ven | 60 × 130 mm |
| Pracovní kepr a nášivky (Filc) | Laserový výřez DXF + .DST obšití | 0,42 mm (Standard) | +0,20 mm | Obvodový běh 1,5 mm | 130 × 180 mm |
Stanovuje mezní úchylky kolmosti, šířku řezné spáry (kerf) a kvalitu hran při CNC a laserovém dělení.
Určuje syntaxi pohybových příkazů G00/G01/G02/G03, rychlosti posuvu F a modulace výkonu S.
Normativní struktura uzavřených CAD kontur (Group Code 70 = 1) a složených křivek pro CAM a plotry.
Pravidla pro digitalizaci strojírenských výkresů, os souměrnosti a návaznosti geometrických prvků.
Nahrajte své logo nebo obrázek do pracovního okna výše, přepněte na záložku 04 // Vyšívání DST / PES Stehy, nastavte rozměr v milimetrech a zvolte požadovaný výstupní formát Tajima .DST nebo Brother .PES. Následně klikněte na tlačítko Stáhnout soubor.
Soubor Tajima .DST obsahuje čisté souřadnice posuvu rámečku a povely pro odstřih nitě, zatímco informace o barvách nití se nastavují přímo na panelu průmyslového stroje. Formát Brother .PES navíc ukládá barevnou paletu nití a kontrolu rozměru vyšívacího rámečku.
Při standardní hustotě výplně Tatami 0,40 mm a 45% pokrytí plochy obsahuje logo o rozměru 80 × 50 mm přibližně 4 800 až 6 500 stehů, což při rychlosti 800 stehů za minutu představuje strojní čas kolem 7 až 8 minut.
Vyšívací jehla č. 75/11 má průměr 0,75 mm a vyšívací nit tloušťku přibližně 0,25 mm. U písmen menších než 5 mm se saténové sloupce slijí dohromady; pro malé texty doporučujeme zvětšit výšku písma na alespoň 6 mm a nastavit kompenzaci stažení +0,20 mm.
Generování tříbajtových stehových paketů a odstřihů nitě pro vícehlavé vyšívací automaty.
Přejít na: převod firemního loga do průmyslového formátu Tajima DST →Automatické vystředění vzoru a mapování barevných nití pro stroje Brother Innov-is a PR.
Přejít na: převodník obrázku do formátu Brother PES pro rámečky 100×100 mm →Optimalizace hustoty stehů a kontrola hranic vyšívací obruče pro stroje Janome a Elna.
Přejít na: příprava vyšívacího souboru Janome JEF z obrázku online →Spočítejte spotřebu nitě a dobu vyšívání podle plochy vzoru a otáček hlavy.
Přejít na: výpočet počtu stehů Tatami a Satin a odhad strojního času vyšívání →Technické shrnutí (Vyšívací formáty DST, PES a JEF: Převod obrázku a loga na strojní výšivku): Klientské jádro VektorizaceOnline.eu provádí deterministický výpočet a převod v paměti prohlížeče za méně než 15 ms s okamžitou validací vstupních rozměrů a nulovým odesíláním souborů na vzdálený server. Výpočetní modul sestavuje přesné výrobní dráhy s přímým exportem do AutoCAD DXF R12, W3C SVG 2.0, GRBL G-Code (.nc), HPGL (.plt) a binárních vyšívacích formátů .DST, .PES a .JEF.